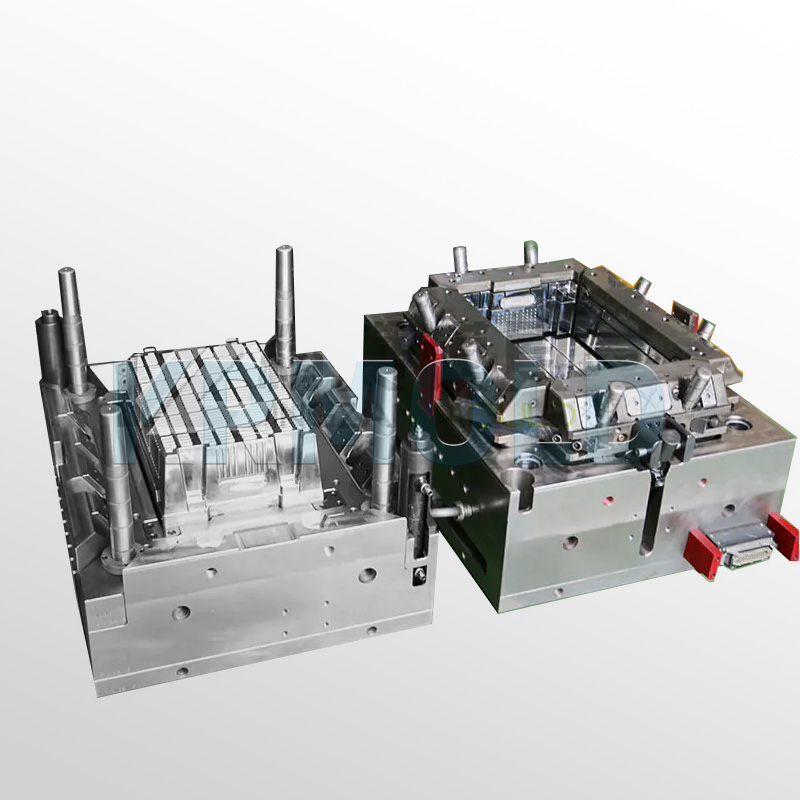
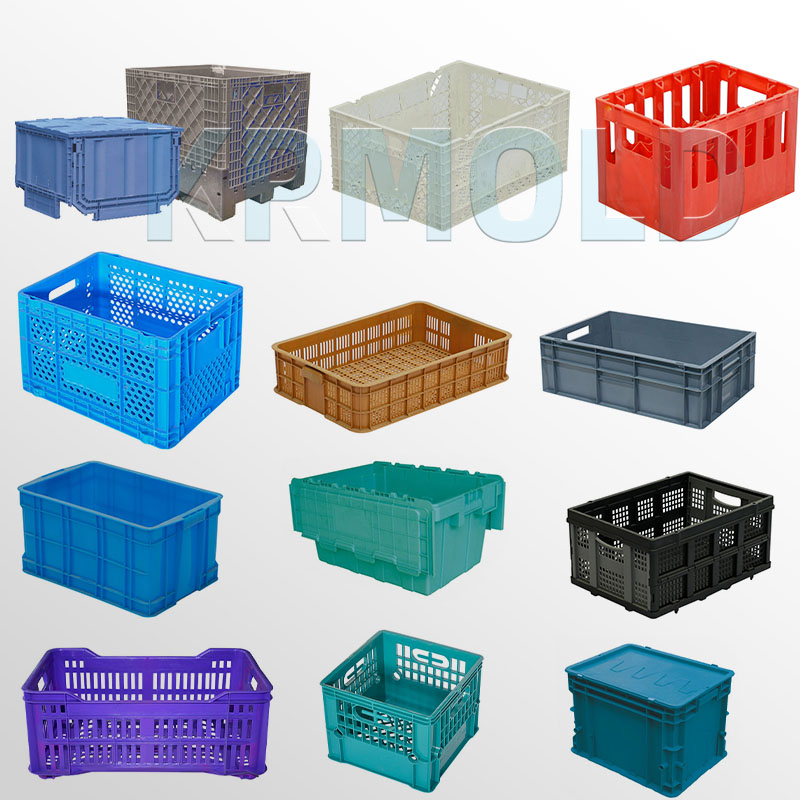
Introduzione allo stampaggio a iniezione di casse di plastica
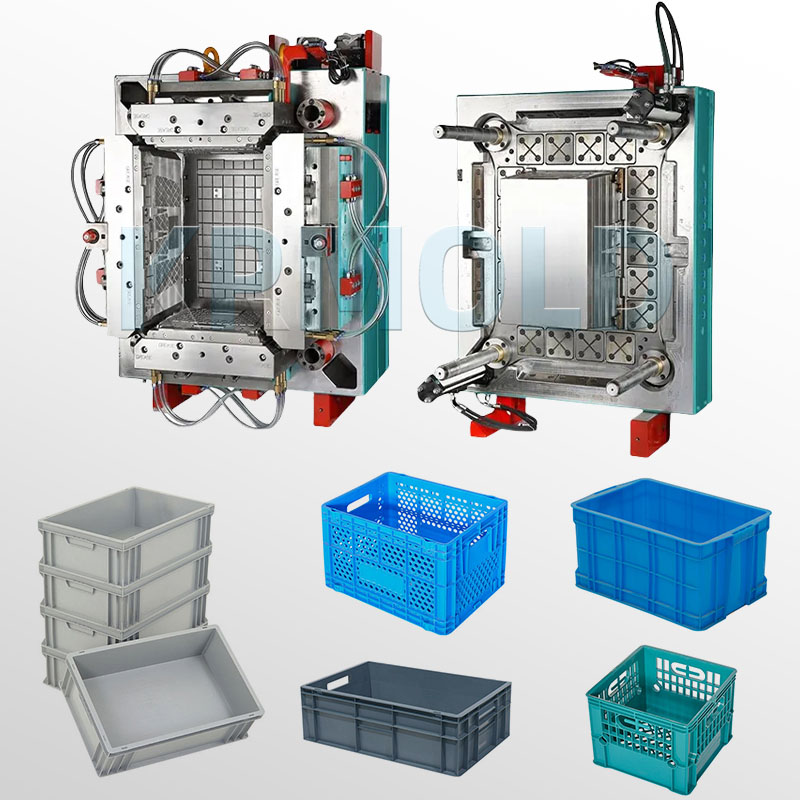
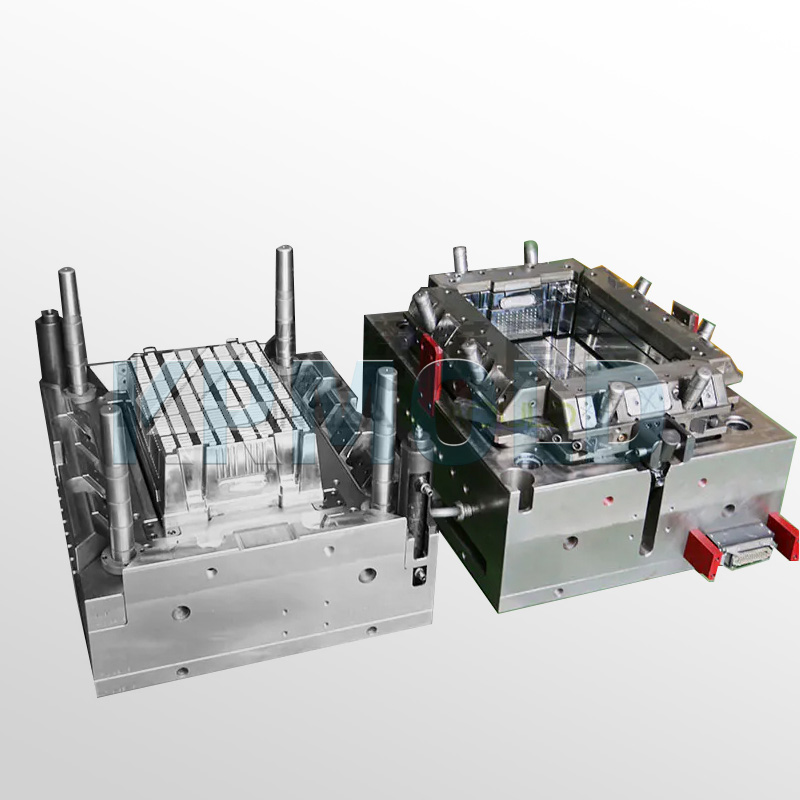
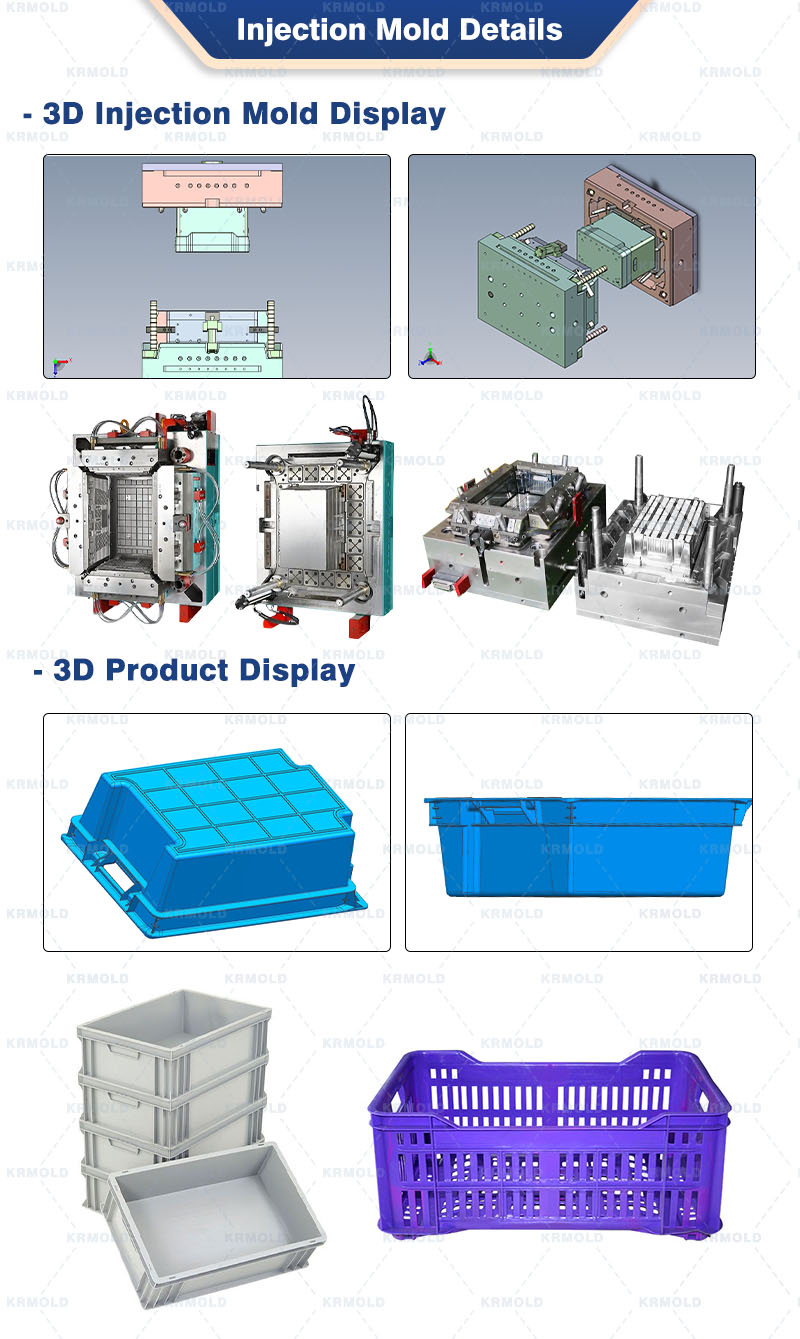
Gli stampi a iniezione per casse in plastica KRMOLD sono progettati per la produzione in serie di casse in plastica resistenti e durevoli. Realizzati per la produzione di grandi volumi, questi stampi per casse in plastica sono ampiamente utilizzati nella logistica moderna e nella gestione della catena di approvvigionamento.
KRMOLD realizza stampi per casse in plastica di alta qualità, caratterizzati da precisione ed eccellente resistenza all'usura, garantendo prestazioni affidabili ad alta pressione e dimensioni del prodotto costanti.
KRMOLD si propone di fornire ai produttori globali soluzioni di stampaggio che offrano un elevato numero di cicli, una lunga durata e ridotte esigenze di manutenzione.
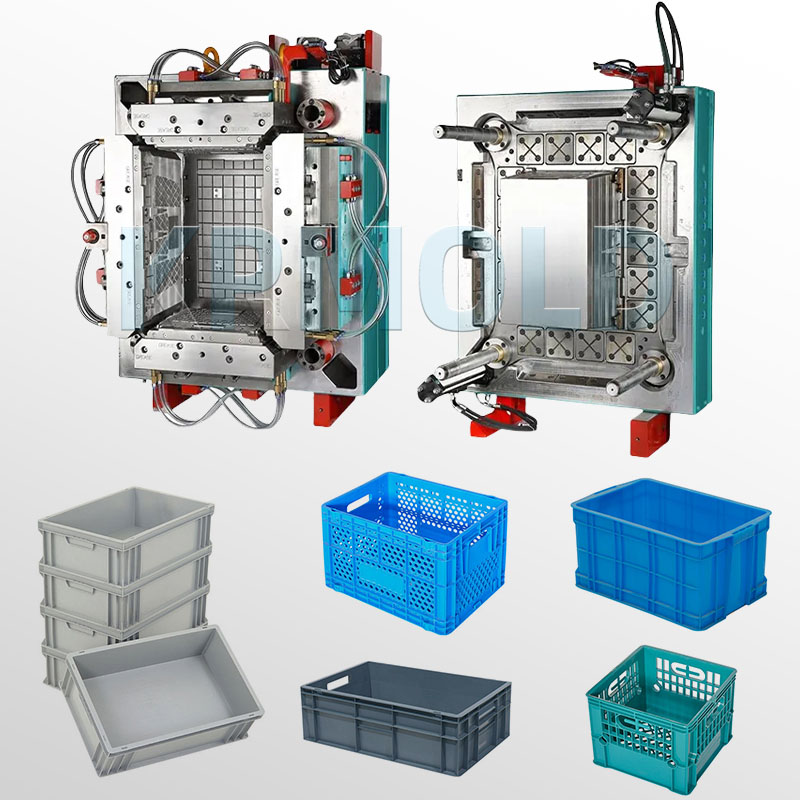
Specifiche dello stampo a iniezione per casse di plastica
| Elemento parametro | Specifiche tecniche |
| Acciaio per stampi | Cavità/Anima: DIN 1.2738 / 718H / P20 (Pre-temprato HRC 28-32) |
| Base dello stampo | Base per stampo standard S50C o LKM |
| Conteggio delle carie | 1 carie / 2 carie |
| Sistema di corsa | Sistema di iniezione a canale caldo con valvola di iniezione (YUDO / Mold-Masters); sistema di alimentazione a 4 o 6 punti. |
| Tempo di ciclo | 35-50 secondi (a seconda del peso del prodotto e dello spessore della parete) |
| Sistema di espulsione | Perni di espulsione + Valvole pneumatiche + Collegamento meccanico |
| Durata dello stampo | 800.000 – 1.000.000 di cicli (con una corretta manutenzione) |
| Apparecchiature compatibili | Pressa a iniezione da 650T a 1200T |
Caratteristiche dello stampo a iniezione per casse in plastica KRMOLD
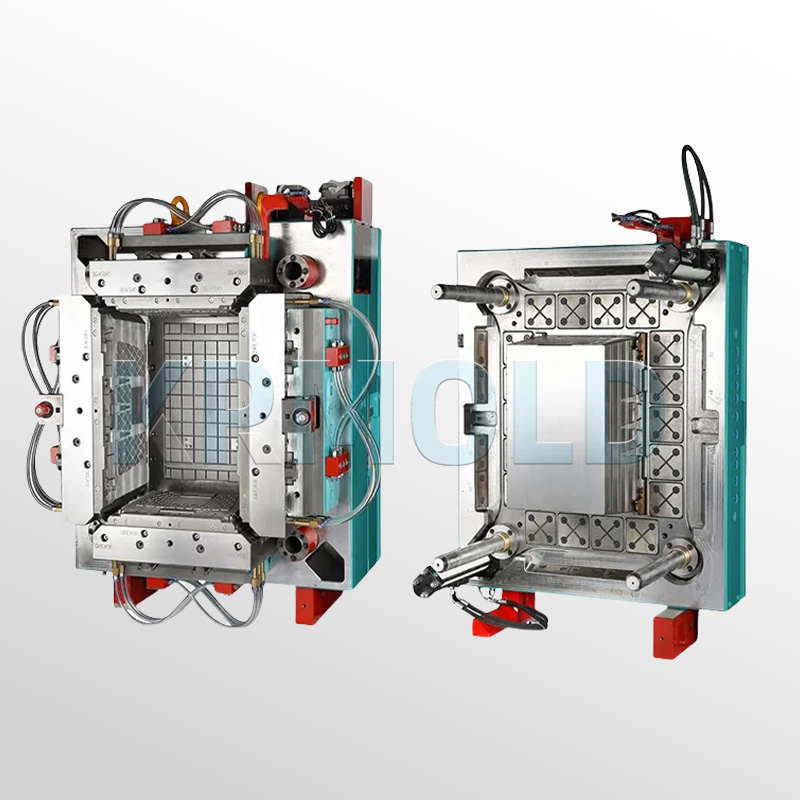
1. Sistema di raffreddamento ottimale
Il tempo di raffreddamento rappresenta oltre il 60% del tempo totale del ciclo durante lo stampaggio a iniezione di casse in plastica. KRMOLD utilizza una combinazione di raffreddamento conformale e inserti in rame-berillio.
Grazie all'inserimento di una lega di berillio-rame ad alta conducibilità termica nelle zone di accumulo di calore, come le aree delle impugnature e le basi delle nervature di rinforzo, l'efficienza di raffreddamento aumenta del 20%-30%, prevenendo efficacemente la deformazione del prodotto durante l'estrazione dallo stampo.
2. Struttura a scorrimento su quattro lati
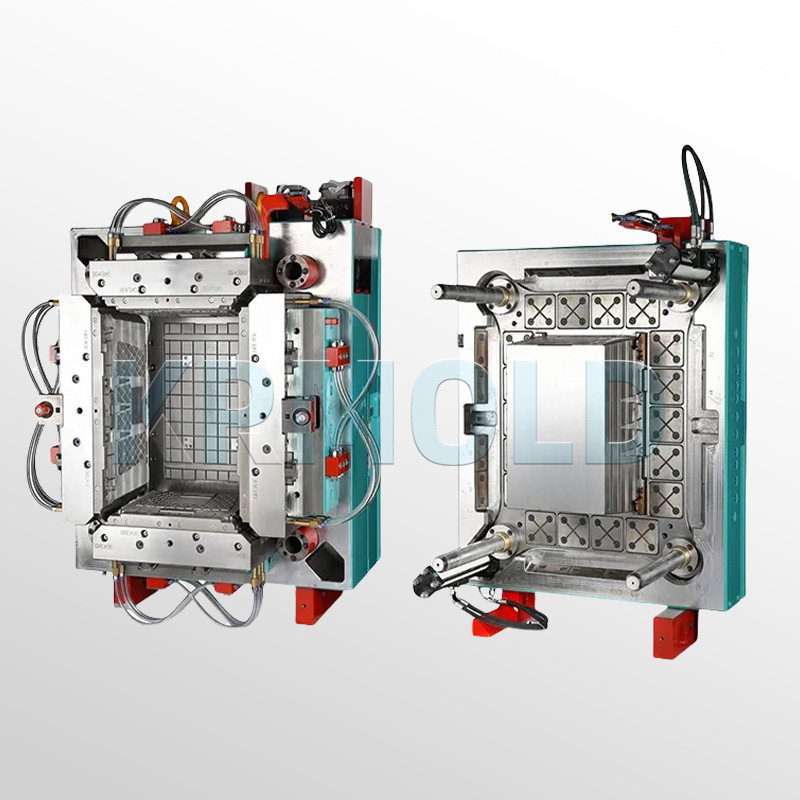
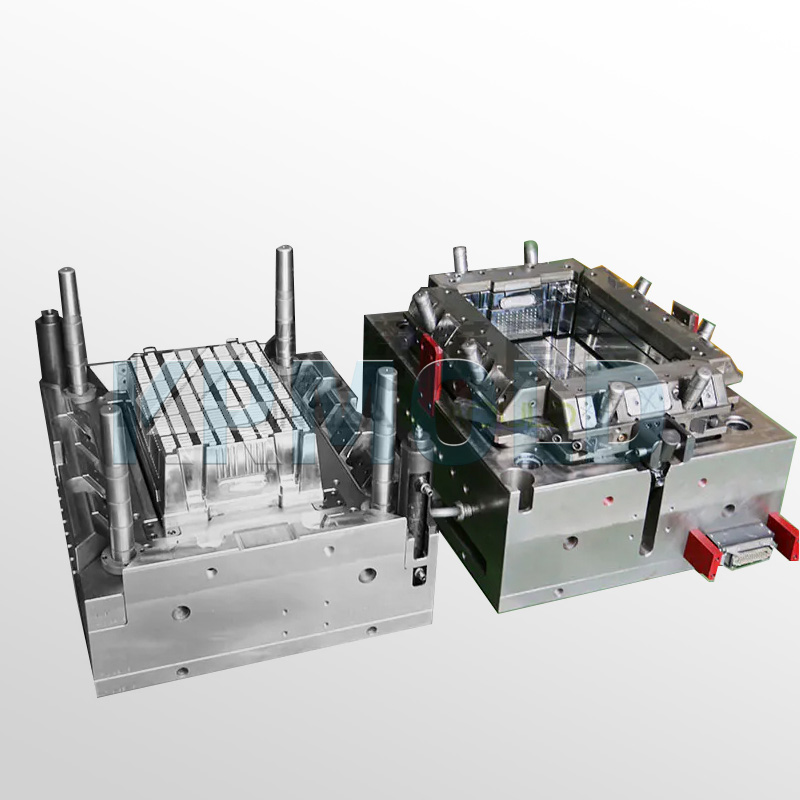
Le casse di plastica presentano in genere complesse strutture a griglia aperta e impilabili ad incastro. Gli stampi a iniezione KRMOLD per casse di plastica sono dotati di un meccanismo di estrazione del nucleo a cursore su quattro lati di precisione.
Utilizziamo piastre antiusura ad alta durezza per garantire la precisione del cursore durante il movimento alternato ad alta velocità, ridurre al minimo la contaminazione da polvere metallica causata dall'attrito e mantenere una pulizia eccezionale sulla linea di produzione.
3. Bilanciare l'ottimizzazione del peso e la resistenza strutturale
Grazie all'analisi Moldflow delle nervature di rinforzo della cassa, KRMOLD prevede potenziali ritiri e problemi di ventilazione durante la fase di progettazione.
I nostri stampi a iniezione per casse in plastica consentono la produzione di casse che soddisfano gli standard internazionali di spedizione in termini di resistenza alla compressione e resistenza alle cadute, riducendo al contempo il peso del prodotto e i costi delle materie prime.
4. Inserti intercambiabili
Per soddisfare le diverse esigenze del mercato, gli stampi per casse in plastica KRMOLD offrono la possibilità di sostituire gli inserti dello stampo.
Sostituendo gli inserti inferiori o laterali, come quelli per i loghi o le date, all'interno della stessa base dello stampo, i produttori possono ottenere rapidamente una produzione personalizzata, riducendo significativamente i costi di ammortamento degli impianti.
Aspetti chiave della produzione di casse in plastica tramite stampaggio a iniezione KRMOLD
1. Ingegneria dei canali caldi bilanciati
Per gli stampi di grandi dimensioni per casse in plastica, l'equilibrio del riempimento è fondamentale per la qualità del prodotto. Le casse sono in genere di grandi dimensioni e strutturalmente simmetriche; una pressione di iniezione non uniforme nei punti di iniezione può causare spessori delle pareti irregolari e deformazioni.
1.1 Progettazione per minimizzare la caduta di pressione
KRMOLD impiega una tecnica di riduzione graduale del diametro dei canali di iniezione negli stampi per casse in plastica. Utilizziamo un design del collettore naturalmente bilanciato per garantire che la differenza di tempo necessaria affinché la plastica fusa raggiunga ciascun punto di iniezione sia inferiore a 0,01 secondi. Ciò riduce significativamente la pressione di iniezione richiesta e minimizza l'affaticamento dello stampo.
1.2 Controllo preciso della temperatura per prevenire la degradazione termica
Le casse sono comunemente prodotte utilizzando materiali in HDPE o PP. KRMOLD integra sensori di temperatura zonali indipendenti per mantenere le fluttuazioni di temperatura interne del canale caldo entro ±1 °C. Il controllo preciso della temperatura previene il degrado del materiale all'interno dei canali, garantendo che le casse mantengano un'elevata tenacità e resistenza alle crepe, anche in ambienti a bassa temperatura.
2. Ingegneria della ventilazione e delle reti
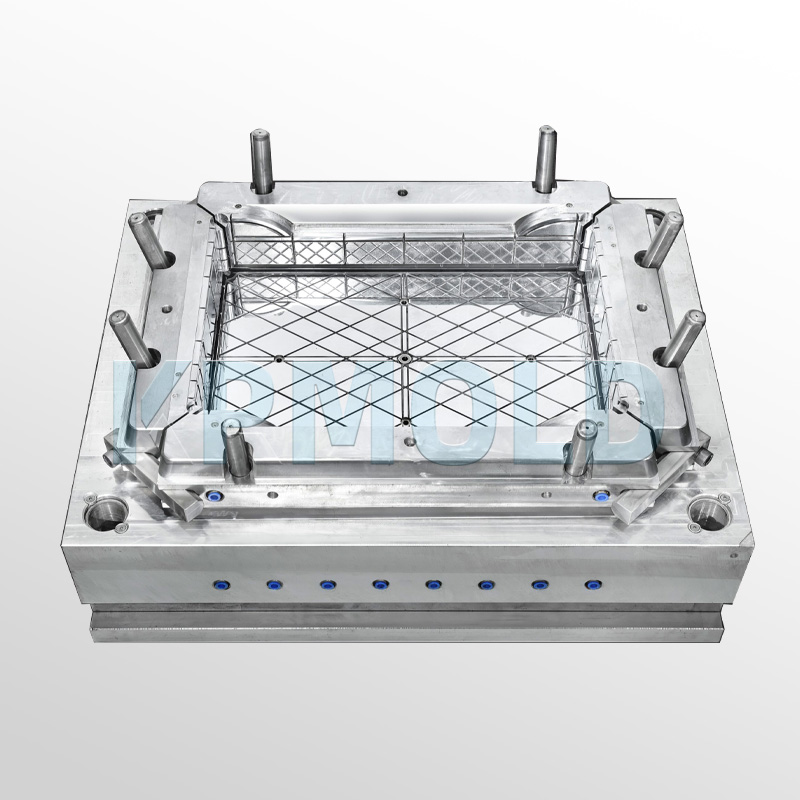
La caratteristica più distintiva degli stampi a iniezione per casse in plastica è la presenza di centinaia o migliaia di celle a maglia aperta.
Durante lo stampaggio a iniezione ad alta velocità, l'aria rimane facilmente intrappolata alle estremità di queste celle, causando l'intrappolamento di gas che porta alla bruciatura del prodotto o al riempimento incompleto.
2.1 Struttura di ventilazione a inserto diviso integrata
Gli stampi per casse in plastica KRMOLD presentano inserti divisi alle estremità di ogni nervatura centrale, che sfruttano le giunture per la ventilazione. Controlliamo la fessura di ventilazione a 0,03 mm, consentendo all'aria di fuoriuscire istantaneamente senza causare sbavature.
2.2 Risolvere il problema della scottatura
L'aria intrappolata può causare picchi di temperatura localizzati superiori a 300 °C, carbonizzando la plastica. Grazie all'integrazione di canali di ventilazione circonferenziali e a un sistema di aspirazione sottovuoto, KRMOLD garantisce che, anche durante un ciclo rapido di 35 secondi, la superficie della cassa rimanga impeccabile, priva di sbiancamenti o bruciature.
Applicazioni dello stampaggio a iniezione per casse di plastica
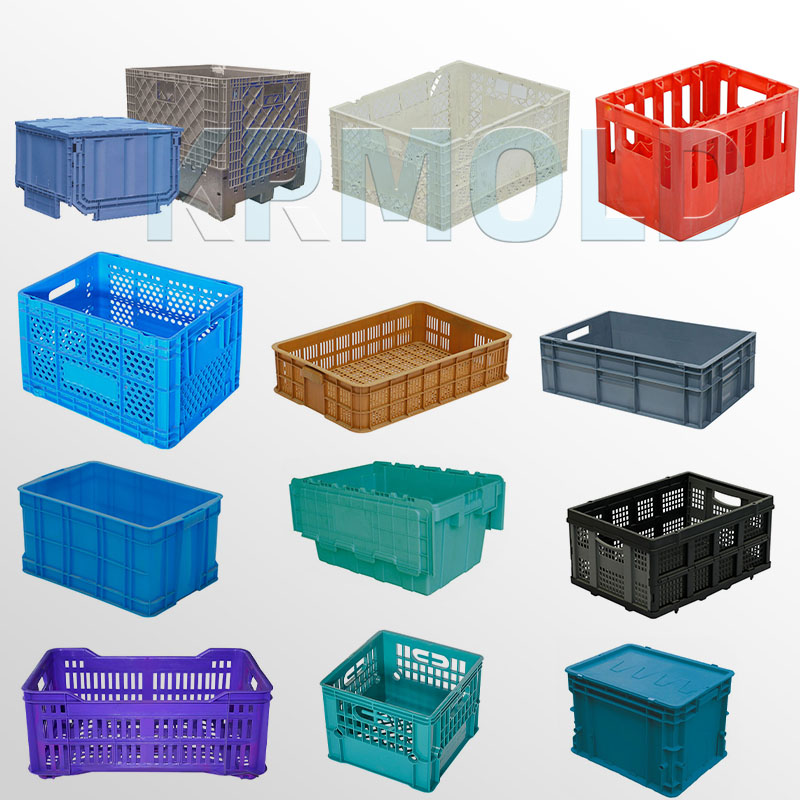
Agricoltura e distribuzione alimentare: casse in plastica ventilate progettate per frutta e verdura; il design privilegia l'assenza di angoli vivi per proteggere i prodotti da eventuali danni da schiacciamento.
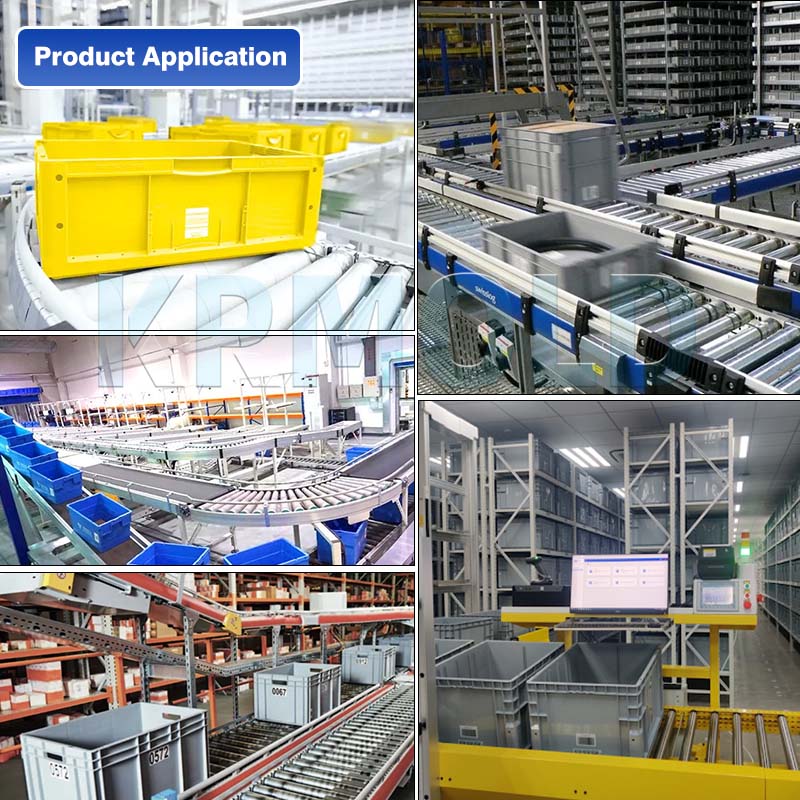
Logistica e magazzinaggio: Cassette in plastica impilabili stampate a iniezione, compatibili con sistemi automatizzati di stoccaggio e prelievo, che richiedono tolleranze di planarità del fondo controllate entro ±0,2 mm.
Movimentazione di componenti industriali di precisione: contenitore in plastica resistente, antistatico e antiurto, progettato per la movimentazione di componenti automobilistici ed elettronici.
Casse pieghevoli per la vendita al dettaglio: stampi in plastica per casse pieghevoli con complesse strutture a più cerniere; questi sono i prodotti di punta di KRMOLD, ottimizzati per l'efficienza dello spazio.
Controllo qualità
Ogni stampo a iniezione per casse in plastica deve superare i rigorosi controlli di qualità a più fasi di KRMOLD prima della consegna:
●Test di durezza dell'acciaio: garantisce che i componenti principali soddisfino i livelli di durezza HRC specificati, prevenendo il cedimento della linea di separazione durante la produzione a lungo termine.
●Test a secco: Test a secco continuo di 24 ore per verificare la fluidità dei movimenti meccanici.
●Test di pressione del canale di raffreddamento: garantisce l'assenza di rischi di perdite in presenza di acqua di raffreddamento circolante ad alta pressione.
● Ispezione dimensionale completa del campione T1: Verificare le tolleranze dimensionali critiche utilizzando una macchina di misura a coordinate.
Specificare il tipo di plastica (ad esempio PP, ABS) e i requisiti di post-elaborazione (ad esempio spruzzatura, serigrafia) e fornire disegni di parti in plastica 2D o 3D. Allo stesso tempo, fornire il volume di produzione, i requisiti di aspetto, gli standard di tolleranza, ecc.
In generale, i nostri ingegneri inizieranno a preparare il preventivo subito dopo che il cliente avrà fornito i requisiti di produzione completi. Di solito ci vogliono circa 1-3 giorni.
Il lead time per gli stampi a iniezione normali è solitamente di 30-60 giorni, e potrebbe essere più lungo per gli stampi complessi. Ad esempio, il lead time tipico per gli stampi in silicone liquido è di circa 60 giorni, coprendo progettazione, produzione, test dello stampo, ecc.
Tecnologia di lavorazione ad alta precisione: per ottimizzare il processo di progettazione, in combinazione con il software CAD/CAM, vengono utilizzate apparecchiature ad alta precisione come centri di lavorazione CNC (CNC) ed elettroerosione a tuffo (EDM). Controllo qualità: ispezione delle dimensioni principali dello stampo mediante macchina di misura a coordinate (CMM) e verifica di più lotti di campioni durante la fase di stampaggio di prova. Selezione del materiale: utilizzare acciaio per filiere con elevata resistenza all'usura (ad esempio H13, S136) e trattamento superficiale (ad esempio nitrurazione, cromatura) per i dadi delle filiere per prolungarne la durata.
Dopo ogni 50.000 stampi, controllare il pilastro guida, il perno di espulsione e altre parti soggette a usura e pulire la plastica residua e la ruggine sulla superficie dello stampo. Utilizzare grasso ad alta temperatura per le parti scorrevoli (ad esempio, parte superiore inclinabile, cursore) per ridurre la perdita di attrito. Assicurarsi che il circuito dell'acqua sia liscio e che la differenza di temperatura sia ≤5℃ per evitare crepe nello stampo dovute a stress termico.
Il costo dei materiali dello stampo ha rappresentato circa il 30-40% (ad esempio, 1 tonnellata di acciaio P20 costa circa 20.000 yuan), i costi di lavorazione hanno rappresentato oltre il 50% (tariffa oraria della manodopera CNC di circa 80-150 yuan/ora). La produzione in piccoli lotti può scegliere uno stampo in alluminio o semplificare la progettazione strutturale; per oltre 100.000 pezzi si consiglia di utilizzare inserti in carburo per migliorare la durata!
I prodotti a iniezione in stampo devono soddisfare pienamente i requisiti di progettazione (come dimensioni, aspetto) e possono essere una produzione continua e stabile. La marcatura dello stampo, i report di ispezione (come il test di durezza del materiale) e i disegni tecnici devono essere completi.
L'acciaio per stampi (come S136H, NAK80 e altri materiali importati costano di più) e il tipo di embrione dello stampo (il costo a breve termine dello stampo in alluminio è basso ma la durata è breve) influiscono direttamente sul costo; l'uso della tecnologia di progettazione CAD/CAE/CAM, del sistema a canale caldo, ecc. aumenterà l'investimento iniziale, ma può aumentare i vantaggi a lungo termine (come la riduzione delle materozze, l'aumento della capacità produttiva).